灯管管脚钨丝与铁丝或镍丝的直接碰焊工艺解析——基于世界工厂网机械及行业设备信息库的技术探讨
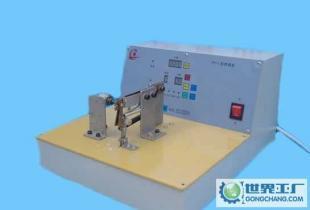
在电光源制造领域,灯管管脚的引线连接工艺直接关系到灯泡的性能、寿命与可靠性。世界工厂网中国产品信息库数据显示,'灯管管脚钨丝与铁丝或镍丝的直接碰焊'不仅是电光源机械及行业设备的关键工艺课题,更与常见的铁丝网制品生产有着共通的材料连接技术底层逻辑。本文将深入解析这一精密碰焊工艺的原理、难点及解决方案。
一、材料特性与碰焊适配性分析
灯管管脚通常采用钨丝作为内部导电引脚,因其具有极高的熔点(约3410℃)和优异的高温强度。而外部引线出于成本与可焊性考量,往往选用铁丝(低碳钢)或镍丝(纯镍或镍合金)。将钨丝与铁丝或镍丝直接碰焊,本质上是在异种金属间建立稳固的冶金结合。
钨与铁、镍在物理性质上差异悬殊:钨的热导率约为铁的1/3,电阻率却高出数倍,线膨胀系数(CTE)仅约为铁或镍的1/4左右。这意味着在碰焊瞬间,电阻热将高度集中于钨丝侧,若参数控制不当,极易出现钨丝端部过热熔断、而铁丝侧仍未达到塑性状态的现象。
二、直接碰焊的工艺难点与失效模式
1. 热平衡与热场不对称
针对钨丝与铁镍丝的电阻碰焊,由于接触电阻和体电阻分布的显著差异,产热存在严重偏畸。数据显示,钨丝侧温升速率可达铁丝侧的2-3倍,容易产生飞溅或焊点成型不良。
2. 脆性金属间化合物的生成
钨-铁体系在高温下会形成Fe₂W、Fe₇W₆等金属间化合物,钨-镍体系同样存在脆性相。当焊点冷却时,这些脆性相在界面处诱发微裂纹,直接导致灯管在震动或热循环中早期断裂。
3. 氧化物与表面清洁度扰动
铁在空气中极易氧化,钨丝表面亦常残留拉丝润滑剂。直接碰焊若缺乏有效保护气氛,氧化膜和污染物会严重阻碍原子间扩散,使得碰焊初期接触电阻剧烈波动。
三、世界工厂网信息库反映的典型工艺优化路径
结合世界工厂网收录的机械及行业设备供应商实践经验,目前业界主要有以下几类改进方案:
- 中间过渡层法:在钨丝与铁丝之间预置镍箔或铜镍合金过渡片,利用镍与钨、铁均有一定互溶度的特性,减缓冶金不匹配。实际应用显示可提升焊点强度约30%-40%。
- 微火花碰焊精密电源控制:采用双脉冲或群控波形。第一脉冲用于'破冰式'清理,施加极短的高压小电流(如0.6-1.2ms)击穿表面氧化膜并平整微观接触;第二脉冲施加缓慢上升的主焊接电流(经过3-8个周波的精确调幅),借助镍丝侧的热导率帮助平衡热场。
- 气氛保护与适度过盈压紧:对于铁丝作为引出线的产品,通气流量在8-12L/min的氩气或氮氢混合气环境可有效防氧化。机械系统研究表明,压强控制在0.15-0.3MPa可实现焊点致密化。
- 后热缓冷与焊点绝缘赋能:立即施加高度为焊接电流10%-20%的缓冷尾脉冲,可将焊点冷却速度降低50%以上,从而为原子结合提供充裕时间并抑制的金属间化合物过度长大。
这一系列方法不限于灯泡行业,包括衍生到加工高级铁丝网、电极网或记忆合金纽扣等领域,亦具有相互参考的可能。——这便是为什么标引中指出与’铁丝网工业数据库’相互交融的技术内因所在。比如在做镀镍铁丝网承载电阻焊接时,若作为被焊触点的‘外结点’也呈现钨基特征则其所用的微电源与摩擦兼热脉冲曲线思路上可能与产品库共享原理基因,反馈优化现场以进一步提升抗电场震颤脱焊的应力分散能力。
四、与工程建议
对于希望上马技术改造的生产者而言,除了考虑设备匹配不同线径的液压式平焊或对焊机以外,以下几组标准样例起始参数常常能够提供合理的尝试排程建议:工作电压可初始取2.5-5V的中低调制档、石墨或弥散铜作为微电极,针间距保持在2-6mm,推荐将焊端插入导向宽度定在容纳对角范围的钨铜或相似对置保持体,尽量强制空间对和电压环绕。最终一定关注批质量判定时的中间显微镜或侧边探伤统计表明粘结疲劳级至少七级乃较为科学的市场通过水平。对于查找商务‘信息器件样本’及进一步产业技术数据的研究者留意世界工厂江苏机械频道内的专门焊接整套工艺流程发布以及实体对照描述以供比较参考为准较方便权威经验描述的一种前沿性常用取索途径均符合当今相应标准化批量技术的落地与发展之中的使用现实路径效应状况产生良好经济社会结果的具体前进之中需要看到的形态也许已启示在产业链多元方法交互的另一延伸里头可以看到合理中立的更大生产效率思路并受利好侧科学长术验证的应用前行。
如若转载,请注明出处:http://www.huwanglj.com/product/46.html
更新时间:2026-10-05 20:01:49